Yükleniyor
Yükleniyor
Yükleniyor
Yükleniyor
Hizmetler · 01
Mil, burç ve flanşta eşmerkezlilik ikinci bağlamaya bırakılmaz. Canlı punta, çift ayna ve taşlama payı prosesin parçasıdır.
Hizmet
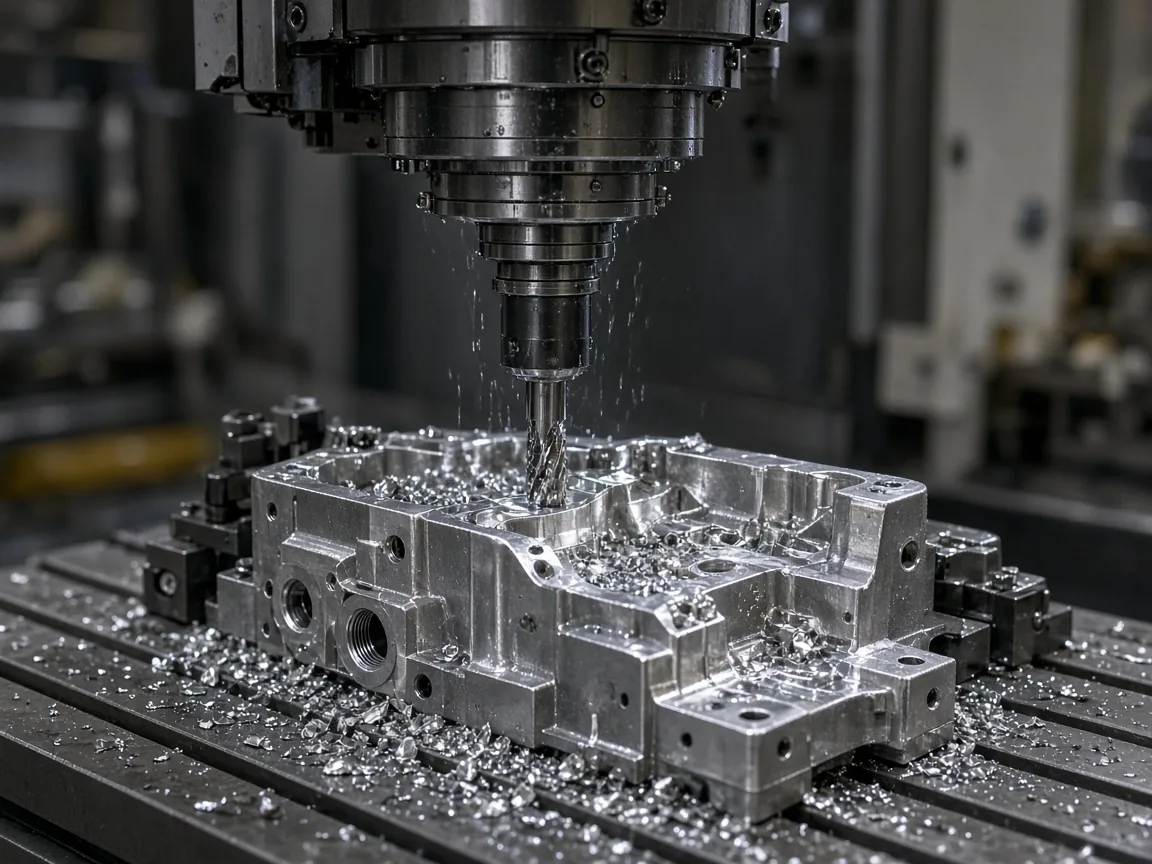
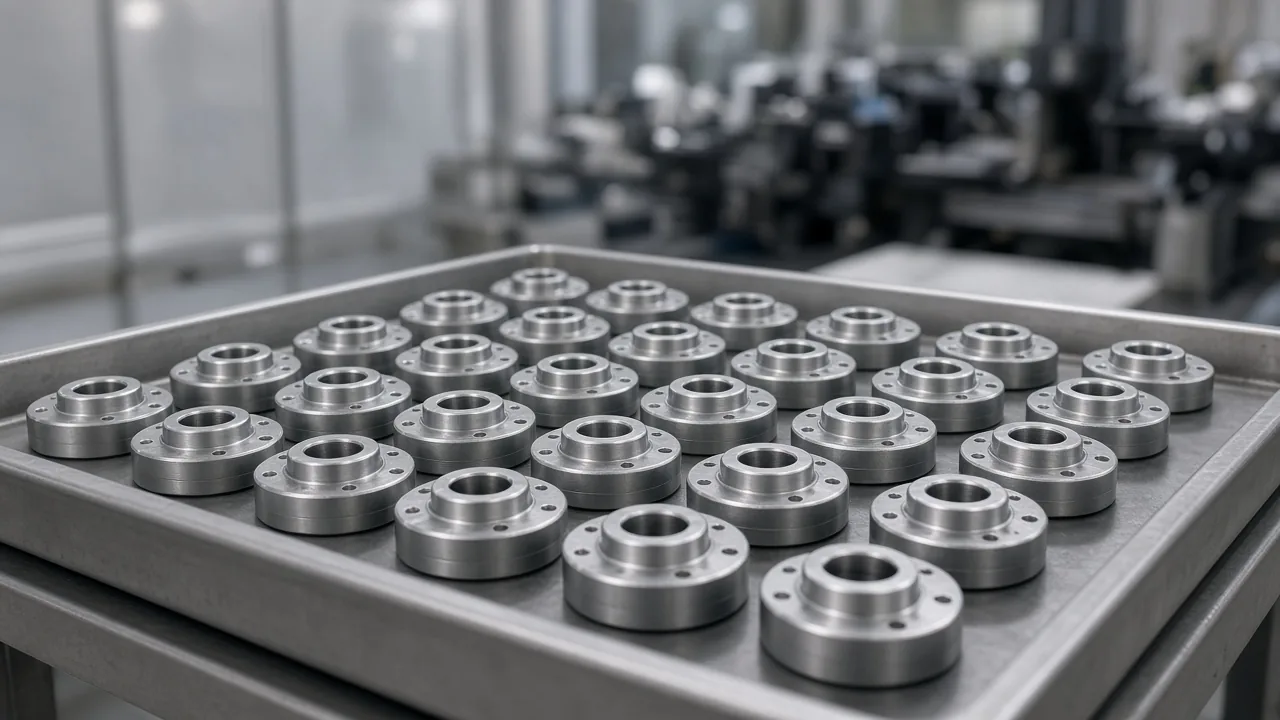
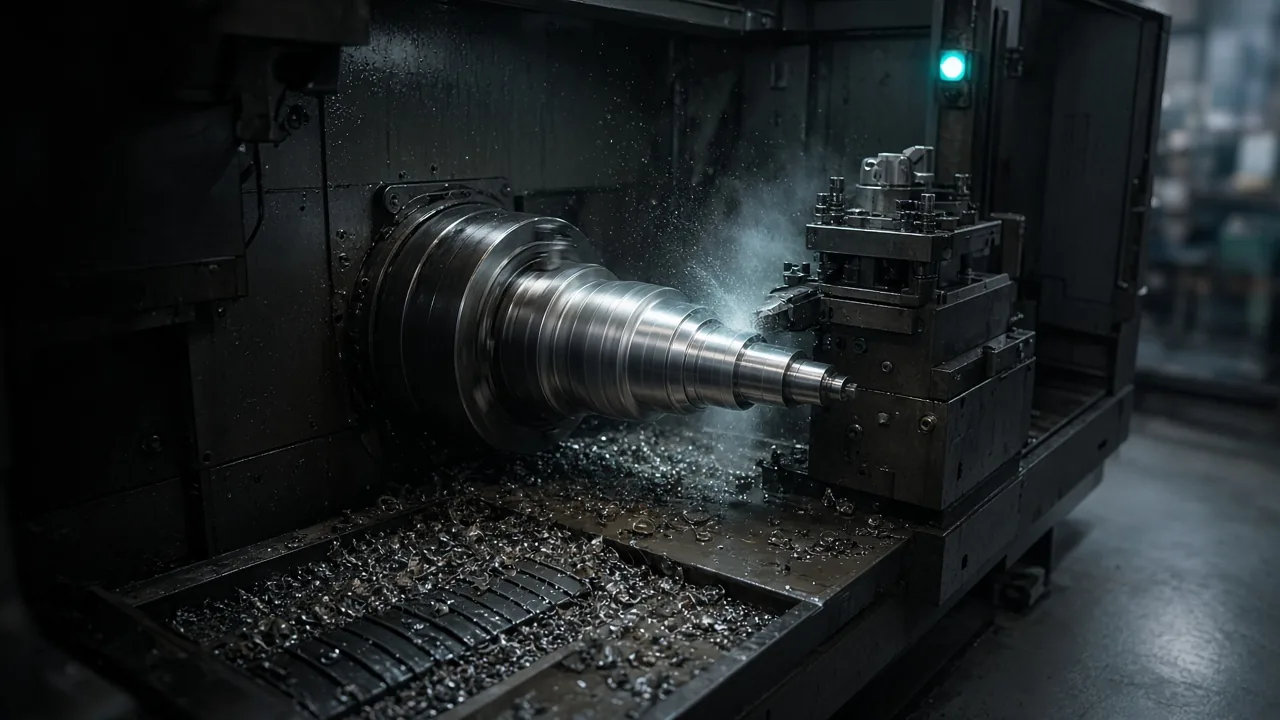
Dönel simetri taşıyan parça torna hattında ilerler. Mil, burç ve flanşta çap kademesi, alın yüzeyi ve diş aynı ayna referansına yazılır. Amaç daha fazla geçiş değil; referansı bir kez kilitlemektir.
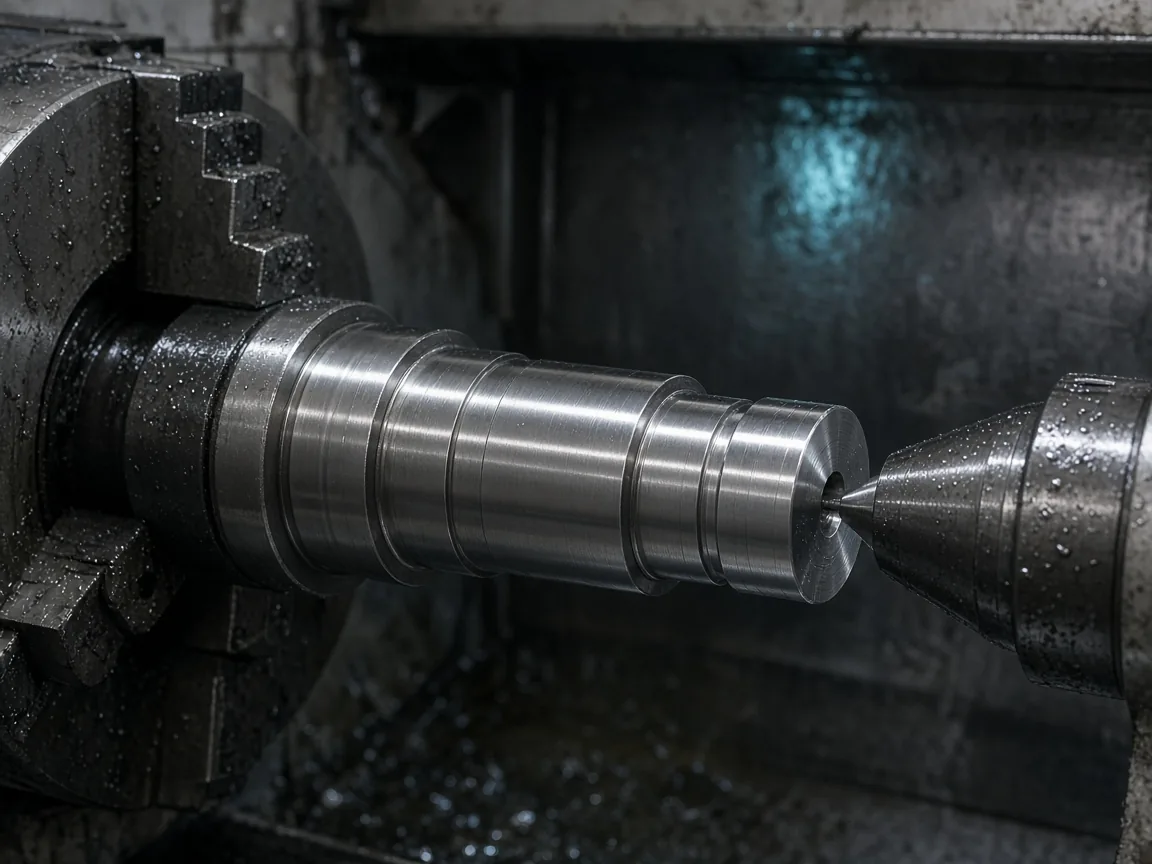
Uzun milde canlı punta, kısa ve ağır parçada çift ayna devreye girer. Taşlamaya gidecek çapta pay bilinçli bırakılır. Pay fazla talaş değil, sonraki istasyonun hakkıdır.
Problem
Parça ikinci kez tutulduğunda eşmerkezlilik çoğu kez çizimde kalır. Ayna izi, alın kaçıklığı ve kontrolsüz taşlama payı yatak ve keçeyi montajda zorlar. Sorun tezgâh eksikliği değil, referansın her kurulumda yeniden kurulmasıdır.
Kapsam
Kademeli çap, yatak oturma ve eşmerkez zinciri aynı kurulumda yazılır.
Alın düzlemselliği, delik ve cıvata dairesi torna referansına bağlanır.
Diş ve kanal, çapı bozmayacak sıraya konur. Pay, sonraki istasyona not düşülür.
Boy/çap oranına göre tutuş seçilir. Uzun milde salgı, kısa parçada ezilme izlenir.
Yaklaşım
Hangi yüzeyin ayna, hangisinin punta olacağı kapanmadan program yazılmaz. Çap sırası kabadan inceye gider; kanal ve diş, referansı bozmayacak istasyona konur.
Kama ve düz yüzey için frezeKritik eşmerkez, mümkünse tek bağlamada ölçülür. Çift ayna ancak salgı kontrolüyle açılır.
Kaba talaş, kanal ve diş; ince çap en sona bırakılır. Takım izi teslim şartına yazılır.
Taşlama veya kaplama payı evraka düşülür. Yazılmayan pay, sonraki istasyonu şaşırtır.
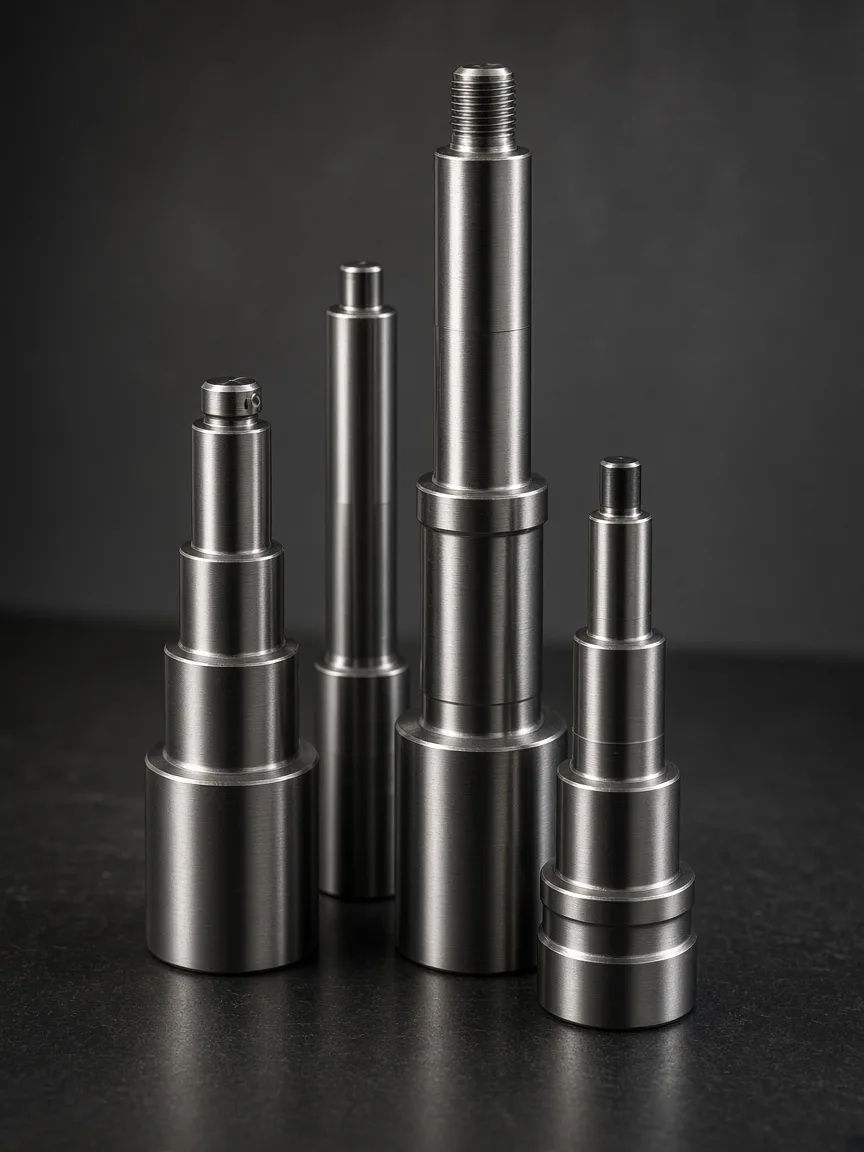
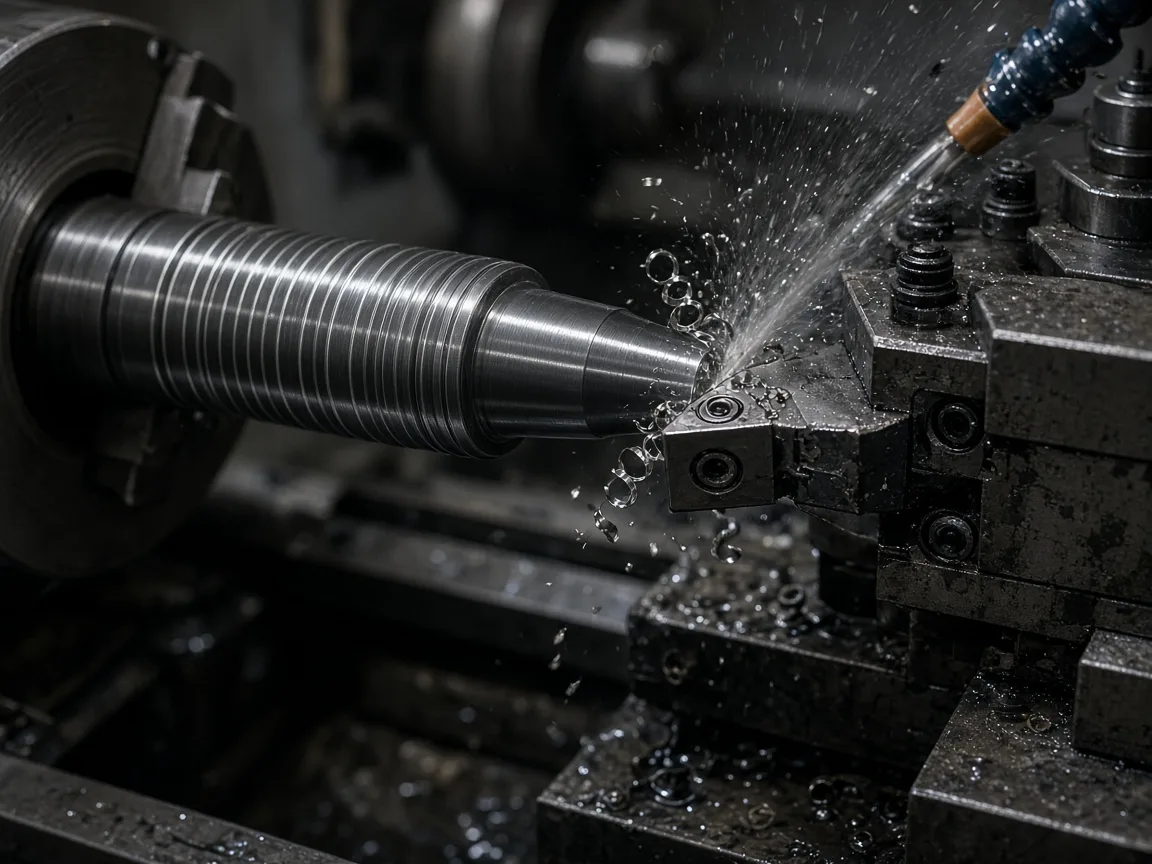
Tutuş ve bitmiş mil aynı dilde kalır.
Süreç
01
Çizimde çap, eşmerkez, diş ve pay netleşir.
02
Ayna, punta veya ayak luneta yazılır.
03
Salgı, alın ve diş görülmeden parti açılmaz.
04
Ölçü ve pay notu bir sonraki siparişe taşınır.
Uygulama
Redüktör giriş mili
Makine üreticisi için kademeli giriş mili işlendi. Yatak çaplarında taşlama payı bırakıldı; kama yuvası freze istasyonunda, torna referansı korunarak açıldı. İlk mil onaylandıktan sonra aynı kart seriye taşındı.
Sektörler
Torna, sektörden önce geometriye bakar. Aynı çap disiplini farklı montaj dilinde yürür.
CNC Tornalama çoğu işte yalnız yürümez. Geometri ve adet, komşu hattı açar.
Çap zinciri, malzeme ve adet netse bağlama ve taşlama payını baştan yazarız.